


Привет! Как поставщик форм для литья под давлением, я воочию убедился в важности производства высококачественных деталей для литья под давлением. В этом блоге я поделюсь некоторыми советами о том, как улучшить качество деталей для литья под давлением, изготовленных с помощью формы для литья под давлением.
1. Оптимизация конструкции формы для литья под давлением.
Первым шагом в получении высококачественных деталей для литья под давлением является наличие хорошо спроектированной формы. При проектировании формы необходимо уделять пристальное внимание геометрии детали. Сложные формы могут привести к таким проблемам, как неравномерное наполнение и захват воздуха.
Например, острые углы конструкции детали могут вызвать концентрацию напряжений в процессе литья. Это может привести к появлению трещин в конечной части. Поэтому лучше по возможности использовать закругленные углы. Также толщина стенок детали должна быть максимально однородной. Неравномерная толщина стенок может привести к разной скорости охлаждения, что, в свою очередь, может вызвать дефекты коробления и усадки.
При проектировании формы нам также необходимо учитывать систему литников и направляющих. Литниковая система отвечает за направление расплавленного металла в полость формы. Хорошо спроектированная литниковая система обеспечивает плавное и равномерное заполнение полости расплавленным металлом. Если литниковая система слишком мала, это может вызвать турбулентность потока расплавленного металла, что приведет к захвату воздуха и пористости детали. С другой стороны, если он слишком велик, это может привести к перерасходу материала и увеличению времени цикла.
Когда дело доходит до конкретных типов пресс-форм, если вы заинтересованы вПресс-форма для литья цинка, при проектировании необходимо учитывать уникальные свойства цинка. Цинк имеет относительно низкую температуру плавления и хорошую текучесть, а это означает, что конструкция литниковой и направляющей системы может немного отличаться от конструкции других металлов. Аналогично, дляАлюминиевая форма для литья под давлениемПоскольку алюминий имеет более высокую температуру плавления и другие характеристики текучести, конструкция пресс-формы должна быть соответствующим образом оптимизирована.
2. Выбор материала для формы для литья под давлением.
Материал формы для литья под давлением играет решающую роль в качестве деталей. Нам необходимо выбрать материал, который сможет выдерживать высокие температуры и давление в процессе литья.
Обычными материалами для форм для литья под давлением являются инструментальные стали. Инструментальные стали обладают хорошей твердостью, вязкостью и жаростойкостью. Они могут сохранять свою форму и свойства в суровых условиях литья под давлением. Однако разные типы инструментальных сталей имеют разные характеристики. Например, H13 — очень популярная инструментальная сталь для форм для литья под давлением. Он обладает превосходной стойкостью к термической усталости, что важно, поскольку форма постоянно нагревается и охлаждается во время цикла литья.
Еще одним фактором, который следует учитывать при выборе материала формы, является его обрабатываемость. Материал, который легко поддается механической обработке, может снизить стоимость и время изготовления формы. В то же время он также может обеспечить точность размеров пресс-формы.
3. Правильное обслуживание формы для литья под давлением.
Регулярное техническое обслуживание формы для литья под давлением имеет важное значение для производства высококачественных деталей. После каждого цикла литья форму следует тщательно очищать. Остатки металла, смазки и другие загрязнения могут накапливаться на поверхности формы, что может повлиять на качество следующей детали.
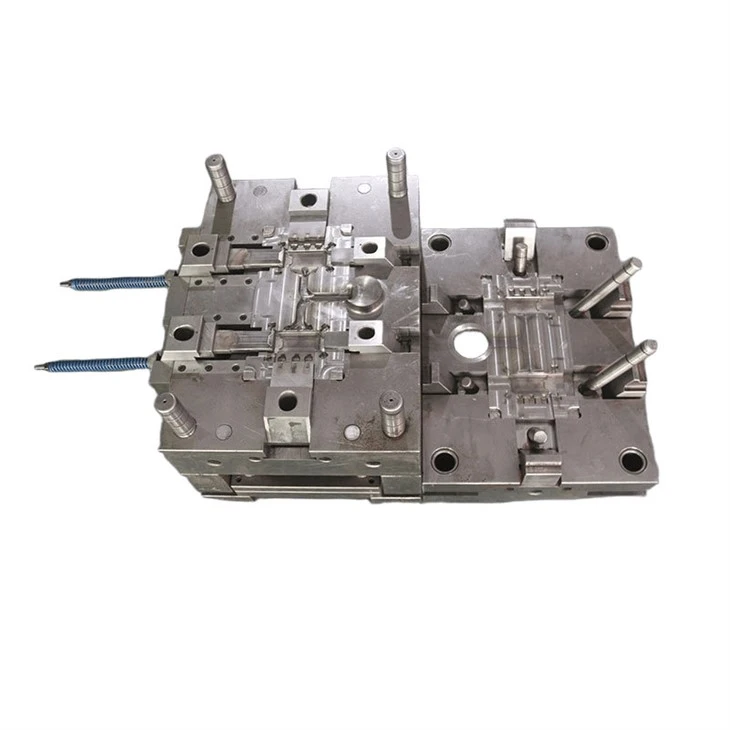
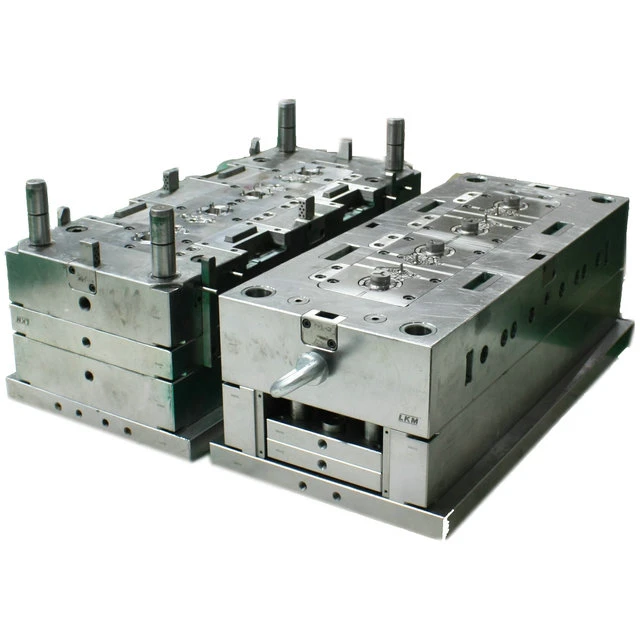
Нам также необходимо проверить форму на наличие признаков износа и повреждений. Трещины, эрозия и деформация могут возникнуть со временем из-за высокого давления и высокой температуры. Если эти проблемы не решить своевременно, они могут привести к дефектам отлитых под давлением деталей. Например, трещина в форме может вызвать засветку (избыток металла) на детали, а эрозия может изменить форму полости формы, что приведет к неточностям размеров.
Помимо очистки и проверки, важна также правильная смазка формы. Смазочные материалы могут уменьшить трение между расплавленным металлом и поверхностью формы, что помогает улучшить течение расплавленного металла и предотвратить прилипание. Однако нам необходимо использовать правильный тип и количество смазки. Слишком большое количество смазки может вызвать пористость детали, а слишком малое может привести к повышенному износу пресс-формы.
4. Контроль параметров процесса литья под давлением.
Параметры процесса литья под давлением оказывают непосредственное влияние на качество деталей. Первый параметр — скорость впрыска. Скорость впрыска определяет, насколько быстро расплавленный металл заполняет полость формы. Если скорость впрыска слишком низкая, расплавленный металл может затвердеть, не заполнив всю полость, что приведет к получению неполных деталей. С другой стороны, если скорость впрыска слишком высокая, это может вызвать турбулентность и захват воздуха.
Давление впрыска также является критическим параметром. Необходимо достаточное давление впрыска, чтобы расплавленный металл мог заполнить все углы полости формы. Однако чрезмерное давление может привести к деформации формы и увеличению риска вспышки.
Имеет значение также температура расплавленного металла и формы. Расплавленный металл должен иметь правильную температуру, чтобы иметь хорошую текучесть. Если температура слишком низкая, расплавленный металл может не течь должным образом, а если слишком высокая, это может привести к чрезмерному износу формы. Температуру формы также следует контролировать в определенном диапазоне. Правильная температура пресс-формы может помочь обеспечить равномерное охлаждение детали и снизить риск появления дефектов.
5. Проверка качества деталей, отлитых под давлением.
После изготовления деталей, отлитых под давлением, необходима комплексная проверка качества. Визуальный осмотр можно использовать для проверки наличия очевидных дефектов, таких как трещины, заусенцы и пористость на поверхности деталей. Однако некоторые внутренние дефекты могут быть незаметны невооруженным глазом. В этом случае можно использовать методы неразрушающего контроля, такие как рентгеновский контроль и ультразвуковой контроль.
Проверка размеров также важна. Детали должны соответствовать указанным размерам и допускам. Для проверки размеров деталей мы можем использовать измерительные инструменты, такие как штангенциркули, микрометры и координатно-измерительные машины (КИМ).
Если в ходе проверки обнаружены какие-либо дефекты, нам необходимо проанализировать первопричину. Это может быть связано с проблемой конструкции пресс-формы, материала, технического обслуживания или параметров процесса. Выявив основную причину, мы можем предпринять соответствующие корректирующие действия для улучшения качества будущих деталей.
Заключение
Повышение качества литья под давлением деталей, изготовленных с помощью формы для литья под давлением, представляет собой многогранный процесс. Он включает в себя оптимизацию конструкции пресс-формы, выбор подходящего материала пресс-формы, правильное обслуживание пресс-формы, контроль параметров процесса и проведение тщательного контроля качества.
Если вы ищете высококачественные формы для литья под давлением или вам нужна помощь в улучшении качества ваших деталей для литья под давлением, не стесняйтесь обращаться к обсуждению закупок. Мы здесь, чтобы предложить наш опыт и поддержку для удовлетворения ваших конкретных потребностей.
Ссылки
- Кэмпбелл, Дж. (2003). Отливки. Баттерворт-Хайнеманн.
-Комитет по справочнику ASM. (2008). Справочник ASM, Том 15: Кастинг. АСМ Интернешнл.


